


لیزر کاٹنے والی مشینوں کے کاٹنے کے معیار کی شناخت کے لیے معیار۔
لیزر کٹنگ کا مقصد لیزر سے خارج ہونے والی لیزر لائٹ کو آپٹیکل پاتھ سسٹم کے ذریعے ہائی پاور ڈینسٹی لیزر بیم میں مرکوز کرنا ہے۔ لیزر بیم کو ورک پیس کی سطح پر شعاع کیا جاتا ہے، جس سے ورک پیس پگھلنے کے نقطہ یا ابلتے نقطہ تک پہنچ جاتی ہے، جب کہ بیم کے ساتھ ہائی پریشر گیس سماکشی پگھلی ہوئی یا بخارات والی دھات کو اڑا دیتی ہے۔ بیم اور ورک پیس کی رشتہ دار پوزیشن کی نقل و حرکت کے ساتھ، مواد آخر میں ایک سلٹ میں بنتا ہے، تاکہ کاٹنے کا مقصد حاصل کیا جا سکے۔
ہمیں لیزر کاٹنے والی مشین کے کاٹنے کے معیار کی شناخت کیسے کرنی چاہئے؟ آئیے مل کر ایک نظر ڈالیں!
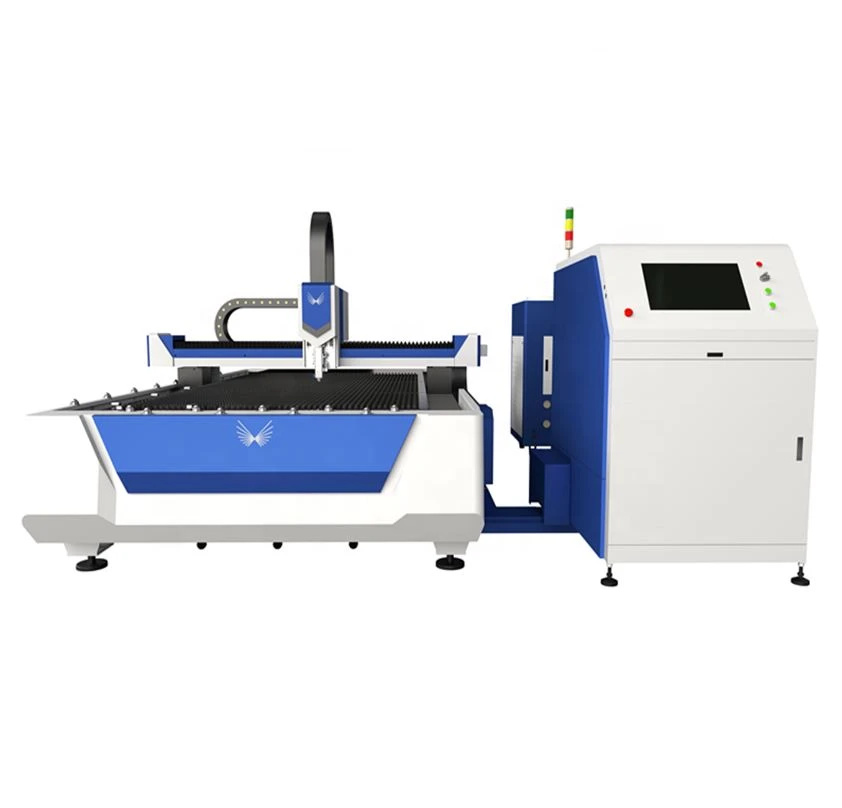
سنگل ٹیبل فائبر لیزر کٹنگ مشین
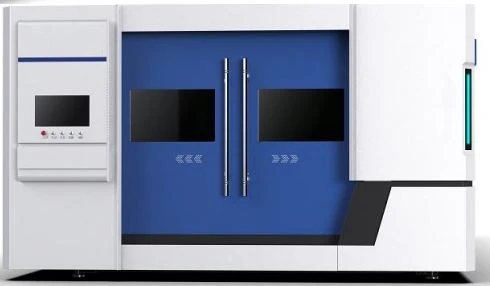
ایکسچینج ٹیبل فائبر لیزر کاٹنے والی مشین
1. کھردرا پن۔لیزر کٹنگ سیکشن عمودی لائنیں بنائے گا، اور لائنوں کی گہرائی کاٹنے کی سطح کی کھردری کا تعین کرتی ہے۔ لکیریں جتنی کم ہوں گی، کٹنگ سیکشن اتنا ہی ہموار ہوگا۔ کھردری نہ صرف کنارے کی ظاہری شکل کو متاثر کرتی ہے بلکہ رگڑ کی خصوصیات کو بھی متاثر کرتی ہے۔ زیادہ تر معاملات میں، کھردری کو کم سے کم کرنے کی ضرورت ہوتی ہے، لہذا ساخت جتنی کم ہوگی، کٹ کا معیار اتنا ہی بہتر ہوگا۔
2. عمودی پن۔اگر شیٹ میٹل کی موٹائی 10 ملی میٹر سے زیادہ ہے تو، کٹنگ کنارے کی کھڑے ہونا بہت اہم ہے۔ جیسے جیسے آپ فوکل پوائنٹ سے دور ہوتے ہیں، لیزر بیم مختلف ہو جاتی ہے اور فوکل پوائنٹ کی پوزیشن کے لحاظ سے کٹ اوپر یا نیچے کی طرف چوڑا ہو جاتا ہے۔ کٹنگ ایج عمودی لکیر سے ملی میٹر کے چند فیصد تک ہٹ جاتی ہے، کنارے جتنا عمودی ہوگا، کٹنگ کا معیار اتنا ہی زیادہ ہوگا۔
3. چوڑائی کاٹنا۔عام طور پر، کٹ کی چوڑائی کٹ کے معیار کو متاثر نہیں کرتی ہے۔ یہ صرف اس صورت میں ہے جب ایک خاص طور پر عین مطابق سموچ حصے کے اندر بنتا ہے کہ کٹ کی چوڑائی ایک اہم اثر رکھتی ہے۔ اس کی وجہ یہ ہے کہ کٹ کی چوڑائی سموچ کے کم از کم اندرونی قطر کا تعین کرتی ہے۔ اضافہ کا لہذا، اسی اعلی صحت سے متعلق کو یقینی بنانے کے لیے، لیزر کٹنگ مشین کے پروسیسنگ ایریا میں ورک پیس کو مستقل رہنا چاہیے، قطع نظر اس کی چوڑائی کچھ بھی ہو۔
4. بناوٹ۔موٹی پلیٹوں کو تیز رفتاری سے کاٹتے وقت، پگھلی ہوئی دھات عمودی لیزر بیم کے نیچے چیرا میں نظر نہیں آتی، لیکن لیزر بیم کے پچھلے حصے پر چھڑکتی ہے۔ نتیجے کے طور پر، کٹنگ کنارے پر خمیدہ لکیریں بنتی ہیں، اور لکیریں حرکت پذیر لیزر بیم کے قریب سے چلتی ہیں۔ اس مسئلے کو درست کرنے کے لیے، کاٹنے کے عمل کے اختتام پر فیڈ کی شرح کو کم کرنا لائنوں کی تشکیل کو بہت حد تک ختم کر سکتا ہے۔
5. خرابیburrs کی تشکیل ایک بہت اہم عنصر ہے جو لیزر کٹنگ کے معیار کا تعین کرتا ہے۔ چونکہ بررز کو ہٹانے کے لیے اضافی کام کا بوجھ درکار ہوتا ہے، لہٰذا burrs کی شدت اور مقدار کاٹنے کے معیار کا اندازہ لگا سکتی ہے۔
6. مواد جمع کرنا۔لیزر کٹنگ مشین پرفوریشن پگھلنے سے پہلے ورک پیس کی سطح پر تیل پر مشتمل خصوصی مائع کی ایک تہہ چھڑکتی ہے۔ کاٹنے کے دوران، مواد کو کٹ سے باہر اڑانے کی ضرورت نہیں ہے، لیکن اوپر یا نیچے کی طرف خارج ہونے والے مادہ بھی سطح پر جمع کر سکتے ہیں.
7. ڈینٹ اور سنکنرن۔کٹے ہوئے کنارے کی سطح پر افسردگی اور سنکنرن کا نقصان دہ اثر پڑتا ہے، جس سے ظاہری شکل متاثر ہوتی ہے۔ وہ غلطیوں کو کاٹنے میں ظاہر ہوتے ہیں جن سے عام طور پر گریز کیا جانا چاہئے۔
8. گرمی سے متاثرہ زون۔لیزر کٹنگ میں، کٹ کے ارد گرد کے علاقے کو گرم کیا جاتا ہے۔ ایک ہی وقت میں، دھات کی ساخت بدل جاتی ہے. مثال کے طور پر، کچھ دھاتیں سخت ہو جائیں گی۔ گرمی سے متاثرہ زون سے مراد اس علاقے کی گہرائی ہے جہاں اندرونی ساخت تبدیل ہوتی ہے۔
9. اخترتی۔اگر کٹ کی وجہ سے حصہ تیزی سے گرم ہوتا ہے، تو یہ بگڑ جائے گا۔ یہ خاص طور پر عمدہ مشینی میں اہم ہے، جہاں شکلیں اور جالے عام طور پر ملی میٹر چوڑائی کے صرف چند دسواں حصے کے ہوتے ہیں۔ لیزر پاور کو کنٹرول کرنے اور مختصر لیزر دالیں استعمال کرنے سے حصے کی حرارت کو کم کیا جاسکتا ہے اور خرابی سے بچا جاسکتا ہے۔