


لیزر کٹنگ مشین کے مختلف کٹنگ طریقے۔
لیزر کٹنگ اعلی توانائی اور اچھی کثافت کنٹرولیبلٹی کے ساتھ ایک غیر رابطہ پروسیسنگ طریقہ ہے. لیزر بیم اعلی توانائی کثافت کے ساتھ ایک روشنی کی جگہ بنانے کے لئے مرکوز ہے, جو بہت سی خصوصیات ہے جب کاٹنے کے لئے لگایا جاتا ہے. مختلف حالات سے نمٹنے کے لئے لیزر کاٹنے کے لئے بنیادی طور پر چار مختلف کاٹنے کے طریقے ہیں۔
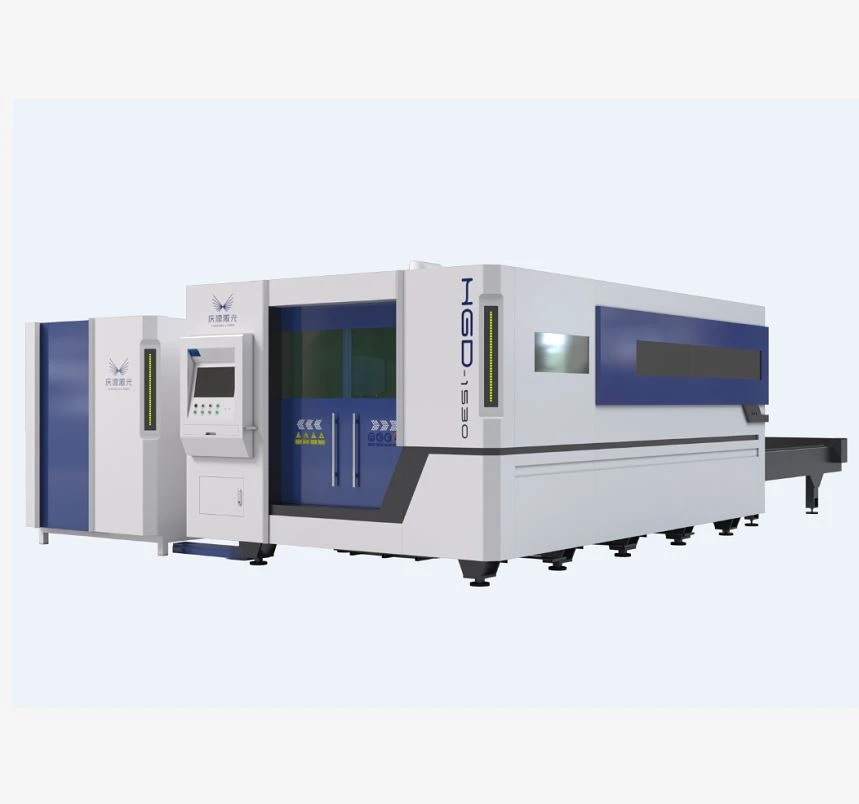 | 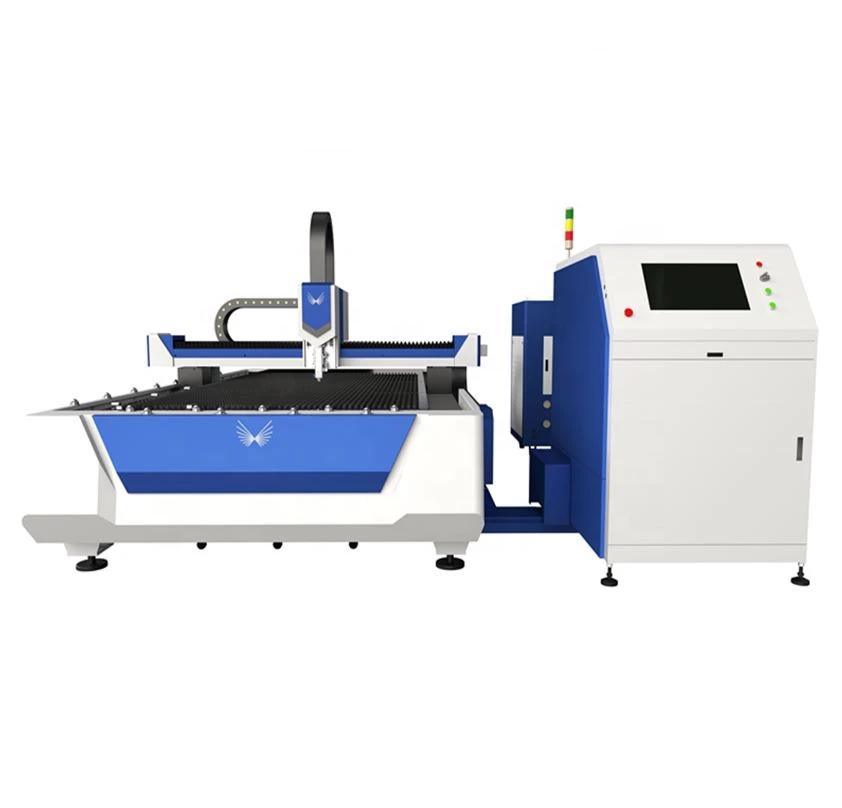 | 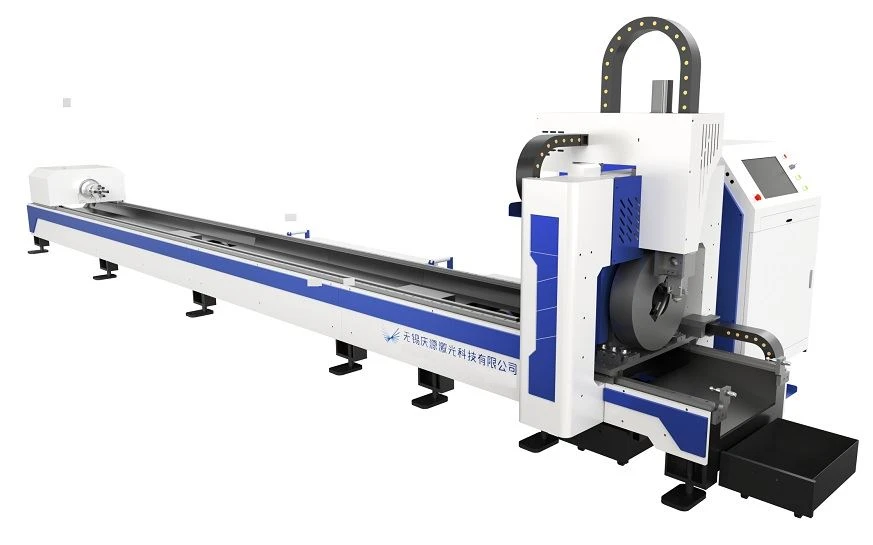 |
| شٹل ٹیبل لیزر کاٹنے کی مشین | سنگل ٹیبل لیزر کٹنگ مشین | پائپ لیزر کاٹنے کی مشین |
فیوژن کٹنگ
لیزر پگھلنے اور کاٹنے میں ورک پیس جزوی طور پر پگھل جاتا ہے اور پگھلے ہوئے مواد کو ہوا کے بہاؤ کی مدد سے سپرے کیا جاتا ہے۔ چونکہ مواد کی منتقلی صرف اس کی مائع حالت میں ہوتی ہے، اس عمل کو لیزر پگھلنا اور کاٹنا کہا جاتا ہے۔
لیزر بیم پگھلے ہوئے مواد کو کیرف سے دور لے جانے کے لئے ایک اعلی پاکیزگی غیر کارکاٹنے والی گیس کے ساتھ مشابہ ہے، اور گیس خود کاٹنے میں حصہ نہیں لیتی ہے۔ لیزر پگھلنے کی کٹنگ گیسسازی کاٹنے سے زیادہ کٹنگ رفتار حاصل کر سکتی ہے۔ گیس سازی کے لئے درکار توانائی عام طور پر مواد کو پگھلانے کے لئے درکار توانائی سے زیادہ ہوتی ہے۔ لیزر پگھلنے اور کاٹنے میں لیزر بیم صرف جزوی طور پر جذب ہوتا ہے۔ لیزر طاقت کے اضافے کے ساتھ زیادہ سے زیادہ کٹنگ کی رفتار میں اضافہ ہوتا ہے، اور چادر کی موٹائی میں اضافے اور مواد کے پگھلنے کے درجہ حرارت میں اضافے کے ساتھ تقریبا الٹا کم ہو جاتا ہے. ایک مخصوص لیزر طاقت کے معاملے میں، محدود عنصر سلیٹ پر ہوا کا دباؤ اور مواد کی تھرمل کنڈکٹیوٹی ہے. لیزر پگھلنے اور کاٹنے سے لوہے کے مواد اور ٹائٹینیئم دھاتوں کے لئے تکسیدی سے پاک چیرا حاصل کیا جاسکتا ہے۔ لیزر بجلی کی کثافت جو پگھلنے کی پیداوار کرتی ہے لیکن گیس سازی نہیں 104ڈبلیو/سی ایم 2 کے درمیان ہے~اسٹیل مواد کے لئے 105ڈبلیو/ سی ایم 2.
بخارات کاٹنا
لیزر گیس سازی کاٹنے کے عمل میں، ابلتے ہوئے نقطہ درجہ حرارت تک بڑھنے والے مادی سطح کے درجہ حرارت کی رفتار اتنی تیز ہوتی ہے کہ گرمی کے مواصلت کی وجہ سے پگھلنے سے بچنے کے لئے کافی ہوتی ہے، لہذا مواد کا کچھ حصہ بھاپ میں بخارات بن جاتا ہے اور غائب ہو جاتا ہے، اور مواد کا کچھ حصہ معاون گیس کے ذریعے چیر کے نیچے سے سپرے کیا جاتا ہے بہاؤ اڑ جاتا ہے۔ اس معاملے میں، بہت زیادہ لیزر طاقت کی ضرورت ہے.
مادی بخارات کو سلیٹ دیوار پر گھنی ہونے سے روکنے کے لیے مواد کی موٹائی لیزر بیم کے قطر سے زیادہ نہیں ہونی چاہیے۔ لہذا یہ عمل صرف ان ایپلی کیشنز کے لئے موزوں ہے جہاں پگھلے ہوئے مواد کو ہٹانے سے گریز کرنا چاہئے۔ یہ پروسیسنگ دراصل صرف ان علاقوں میں استعمال کی جاتی ہے جہاں لوہے پر مبنی ملاوٹ بہت چھوٹی ہوتی ہے۔
اس عمل کو لکڑی اور کچھ سرامکس جیسے مواد کے لئے استعمال نہیں کیا جا سکتا جو پگھلی ہوئی حالت میں نہیں ہیں اور اس لئے مادی بخارات کو دوبارہ گھنے ہونے کی اجازت دینے کا امکان نہیں ہے۔ اس کے علاوہ، ان مواد کو عام طور پر موٹے کٹوں کی ضرورت ہوتی ہے۔ لیزر گیسفیکیشن کٹنگ میں، بہترین بیم توجہ مواد موٹائی اور بیم معیار پر منحصر ہے. لیزر طاقت اور بخارات کی گرمی بہترین توجہ کی پوزیشن پر صرف ایک خاص اثر ہے. چادر کی ایک خاص موٹائی کی صورت میں، زیادہ سے زیادہ کاٹنے کی رفتار مواد کے بخارات کے درجہ حرارت کے برعکس متناسب ہے۔ مطلوبہ لیزر بجلی کی کثافت 108ڈبلیو/ سی ایم 2 سے زیادہ ہے اور مواد پر منحصر ہے, گہرائی اور بیم توجہ کی پوزیشن کاٹنے. ایک مخصوص شیٹ موٹائی کی صورت میں، کافی لیزر طاقت فرض کرتے ہوئے, زیادہ سے زیادہ کاٹنے کی رفتار گیس جیٹ کی رفتار سے محدود ہے.
کنٹرول فریکچر کاٹنا
برٹل مواد کے لئے جو گرمی سے آسانی سے خراب ہو جاتے ہیں، تیز رفتار اور کنٹرول کرنے کے قابل کٹنگ لیزر بیم ہیٹنگ کے ذریعے انجام دی جاتی ہے، جسے کنٹرولڈ فریکچر کٹنگ کہا جاتا ہے۔ اس کٹنگ کے عمل کا بنیادی مواد یہ ہے: لیزر بیم برٹل مواد کے ایک چھوٹے سے علاقے کو گرم کرتا ہے، جس کی وجہ سے اس علاقے میں ایک بڑا تھرمل گریڈینٹ اور شدید میکانیکی بگاڑ پیدا ہوتا ہے، جس سے مواد میں دراڑیں پیدا ہوتی ہیں۔ جب تک یکساں ہیٹنگ گریڈینٹ برقرار رکھا جاتا ہے، لیزر بیم کسی بھی مطلوبہ سمت میں دراڑوں کی رہنمائی کر سکتا ہے۔
تکسیدی پگھلنے کی کٹنگ (لیزر شعلہ کاٹنا)
پگھلنے اور کاٹنے میں عام طور پر غیر مرتد گیس کا استعمال ہوتا ہے۔ اگر اس کی جگہ آکسیجن یا دیگر فعال گیسیں لے لیں تو یہ مواد لیزر بیم کی تابکاری کے نیچے بھڑک اٹھتا ہے اور آکسیجن کے ساتھ ایک شدید کیمیائی رد عمل ہوتا ہے تاکہ مواد کو مزید گرم کرنے کے لیے ایک اور حرارتی ذریعہ پیدا کیا جا سکے جسے تکسیدی پگھلنا اور کاٹنا کہا جاتا ہے۔
اس اثر کی وجہ سے، اسی موٹائی کے ساختی اسٹیل کے لئے، کٹنگ کی شرح جو اس طریقے سے حاصل کی جا سکتی ہے پگھلنے کی کٹنگ سے زیادہ ہے۔ دوسری طرف، اس طریقہ کار میں فیوژن کٹنگ کے مقابلے میں بدتر کٹ کوالٹی ہوسکتی ہے۔ درحقیقت، یہ وسیع تر کرف، واضح کھردراپن، گرمی سے متاثرہ زون میں اضافہ اور بدتر کنارے کا معیار پیدا کرے گا۔ لیزر شعلہ کاٹنا اچھا نہیں ہے جب پی آردرست نمونوں اور تیز کونوں کو آکسینگ (تیز کونوں سے جلنے کا خطرہ ہے)۔ تھرمل اثر کو محدود کرنے کے لئے ایک نبض لیزر کا استعمال کیا جا سکتا ہے، اور لیزر کی طاقت کاٹنے کی رفتار کا تعین کرتی ہے۔ ایک مخصوص لیزر طاقت کے معاملے میں، محدود عنصر آکسیجن کی فراہمی اور مواد کی تھرمل کنڈکٹیوٹی ہے.